
13706184288

 |
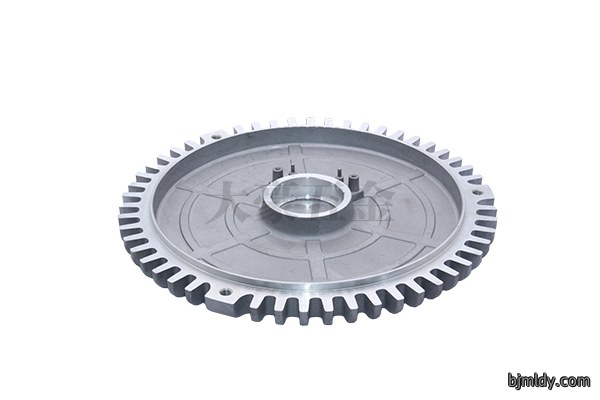
铝合金壓鑄和砂型鑄造在力學性能與生產效率上有哪些核心差异?发表時間:2026-09-03 13:43 今天铝合金壓鑄廠家无锡大豪五金將介紹铝合金壓鑄的内(nei)容。铝合金壓鑄和砂型鑄造在力學性能與生產效率(lv)上的核心(xin)差异,是工業製造领域選型時较核心的判断(duan)依據(ju),其中铝合金壓鑄凭(ping)借高壓高速的工藝(yi)特性,在大批量生產場景(jing)中形成了(le)鮮明的差异化優勢。 从力學性能(neng)維度來(lai)看,铝合金壓鑄依托几十至(zhi)几百兆帕的(de)高壓充型,金屬液(ye)在较短時間内完成填充並快速冷卻,鑄件表層會形成致(zhi)密的(de)細晶組織,表面(mian)光洁度可稳定達(da)到Ra1.6-3.2μm,无需额外大量打(da)磨即可(ke)直接進行電镀、喷涂等后處理(li)。但铝合金壓鑄的高速(su)充型特性也會裹挟部分型腔氣體(ti),在(zai)鑄件内部形(xing)成弥散分布的微小氣孔,这就讓(rang)铝合金壓鑄的(de)常規鑄件无法進行T6熱處理,否則内部氣孔受熱膨胀會导致表面起泡失效,同時(shi)铝合金壓鑄鑄件的延伸(shen)率普遍低於2%,在高壓密封類工况下(xia)的適配性(xing)有限。而砂型鑄造的铝(lv)合金鑄件在重力下缓慢充(chong)型,冷卻時(shi)間更长,内(nei)部氣孔率远低於(yu)铝合金壓鑄,可自(zi)由進行T6熱處理,處理后抗拉強度较高(gao)可達500MPa,延伸率(lv)能突(tu)破8%,力學性能的均匀性和稳定性更適配厚壁(bi)、高強度的重载工况(kuang)。 从生產(chan)效率維度來看,铝合金壓鑄的自動化程度较高,單(dan)臺設備每小時可稳(wen)定產出80-120件成品,模具使用寿命可達数萬(wan)模(mo)次,当生產批量(liang)超過1萬件時,铝合(he)金壓鑄的(de)單件生產成本會比砂型鑄造低30%以(yi)上,完(wan)全適配汽车變(bian)速箱壳體、消費電子(zi)外(wai)壳这類大批量標準化零件的生產需求。而砂型鑄造每完成(cheng)一件鑄件就需要重新(xin)製備砂型,單批次生產周期长達(da)数小時(shi),單件生產(chan)效率仅為铝合金壓鑄的几十分之一,前期模具投入(ru)成本更低,更適合100件以内的小批量定製化生產。 在(zai)實(shi)际工業選型中,铝(lv)合金壓鑄更偏向薄壁(bi)复雜件的規模化量產,砂型鑄(zhu)造則適配厚壁大型件的高(gao)強度定製需求,兩類工藝形成互补,共同覆盖不同場景的铝合金零(ling)件生產(chan)需求。
|