
13706184288

无锡大豪五金製造有限公司電 話:13706184288(胡先生) 傳 真:0510-88731371 地 址:无锡(xi)锡山區羊尖鎮嚴家橋村(cun)黄家坝  |
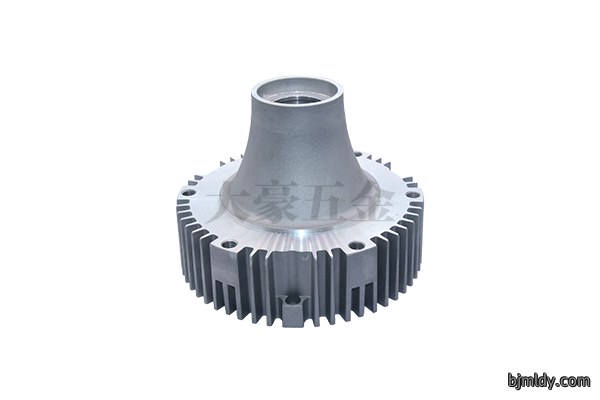
铝合金壓鑄和砂型鑄造的核心差异是什麼?发表時間:2026-07-30 13:56 今天铝合金壓鑄廠家无锡大豪五(wu)金(jin)將介紹铝合金壓鑄的内容。铝合金壓鑄和砂型鑄造作為铝合金(jin)成型(xing)领域的兩大主流工藝,核心差异贯穿生產逻輯(ji)、產品特性與適配場景的全鏈(lian)条,而铝合金壓鑄凭(ping)借高壓高速的成(cheng)型特性,走出了和砂型鑄造(zao)完全不同的技(ji)術路線。 铝合金(jin)壓鑄的核心差异首先體現在成型原理上,铝(lv)合金壓鑄(zhu)依托高壓高速的充型逻輯,將熔融铝合(he)金以每秒数米(mi)至数十米的速度壓入鋼製模具型腔,在(zai)壓力(li)持續作用下完成凝固,而砂型鑄造依靠金屬液自重自然充型(xing),型腔由砂質材料構(gou)筑(zhu),这讓(rang)铝合金壓鑄从根源上获得了远超砂型鑄造的生(sheng)產效率。铝合金壓鑄的單循環生產節拍可壓(ya)縮(suo)至几十秒,一套模具一天就能(neng)產出数百件(jian)合格鑄件,完(wan)全適配大批量工業化生產,这是砂型鑄造每浇注一次就需重新造型(xing)的模(mo)式远无法實現的。 铝合金壓鑄的產品特性也和(he)砂型鑄造形成鮮明區(qu)隔,铝合金壓鑄依托高(gao)精度鋼模(mo),能直接成型出薄壁、形状复(fu)雜的零件,较薄成型壁厚可低至0.5mm,鑄件的尺寸精度可達IT11-IT13級,表(biao)面粗糙度能(neng)稳定達到Ra6.3μm,后續只(zhi)需少量機加工甚至无需(xu)加工就能直接裝配,而(er)砂型鑄造的鑄件表面相對粗(cu)糙,尺(chi)寸公差更大,往往需要预留更多加工余量(liang)。不過铝合金壓鑄也有自身的(de)特性边界,铝合金壓(ya)鑄充型時容易卷入微量氣體形成皮下氣孔,常(chang)規状態下(xia)不適合做完整熱處理,而砂型鑄造的鑄件内(nei)部致密度更均匀,可通過熱處理進(jin)一步提升力學性能。 在成本(ben)與適配場景上(shang),铝合(he)金壓鑄的(de)前期鋼製模具投入更高、周期更长,但大批量生產下單(dan)件成本會被(bei)快速摊薄,铝合金(jin)壓鑄尤其適配汽车(che)薄壁結構件、電子電器外壳这類標準化(hua)大(da)批量零件;砂型鑄造的模具(ju)成本低、改型灵活,更適合小批量、大尺寸的(de)异形(xing)鑄件生產,而铝(lv)合金壓鑄凭借效(xiao)率高近净成形的優勢,如今已成為新能源汽(qi)车一體化結構件的核(he)心製造工藝,这也是铝合金壓鑄在現代轻量化製造领(ling)域不可替代的核心价值所在(zai)。
|